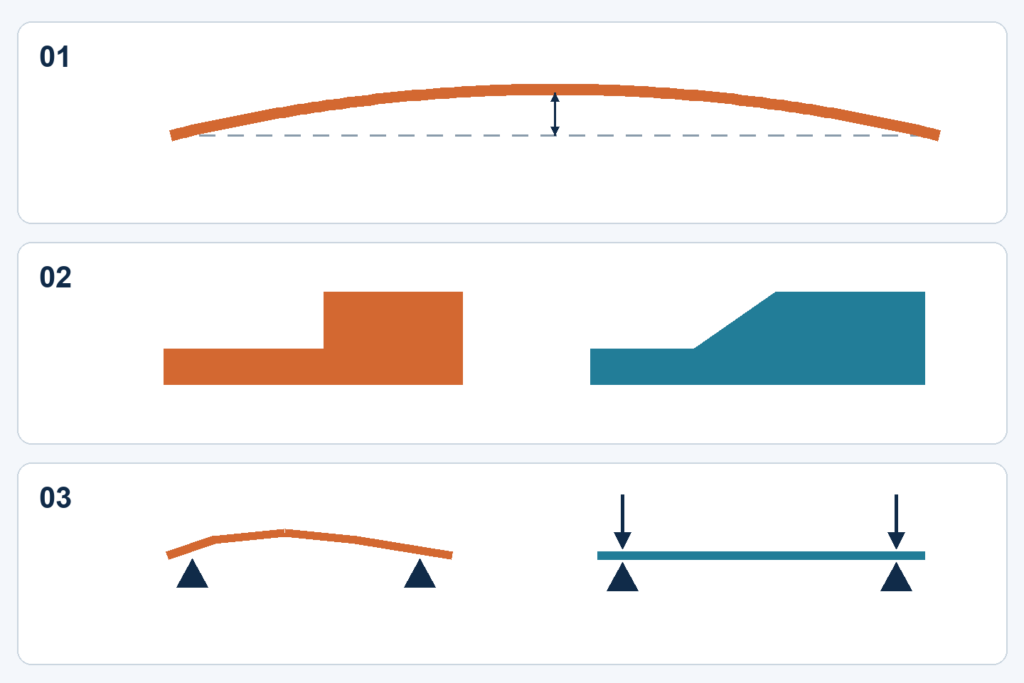
Eine lange Leiste, Abdeckung oder Halterung kann an einem Punkt passen und trotzdem nicht am gesamten Gegenstück anliegen. Bei einer Serienbestellung sollten deshalb neben den Maßen auch die Auflage und die Prüfbedingungen festgelegt werden. Hier geht es um die Form des gefertigten Bauteils, nicht um das Spiel zwischen zwei zusammengefügten Teilen.
Woher kommt das Verzugsrisiko?
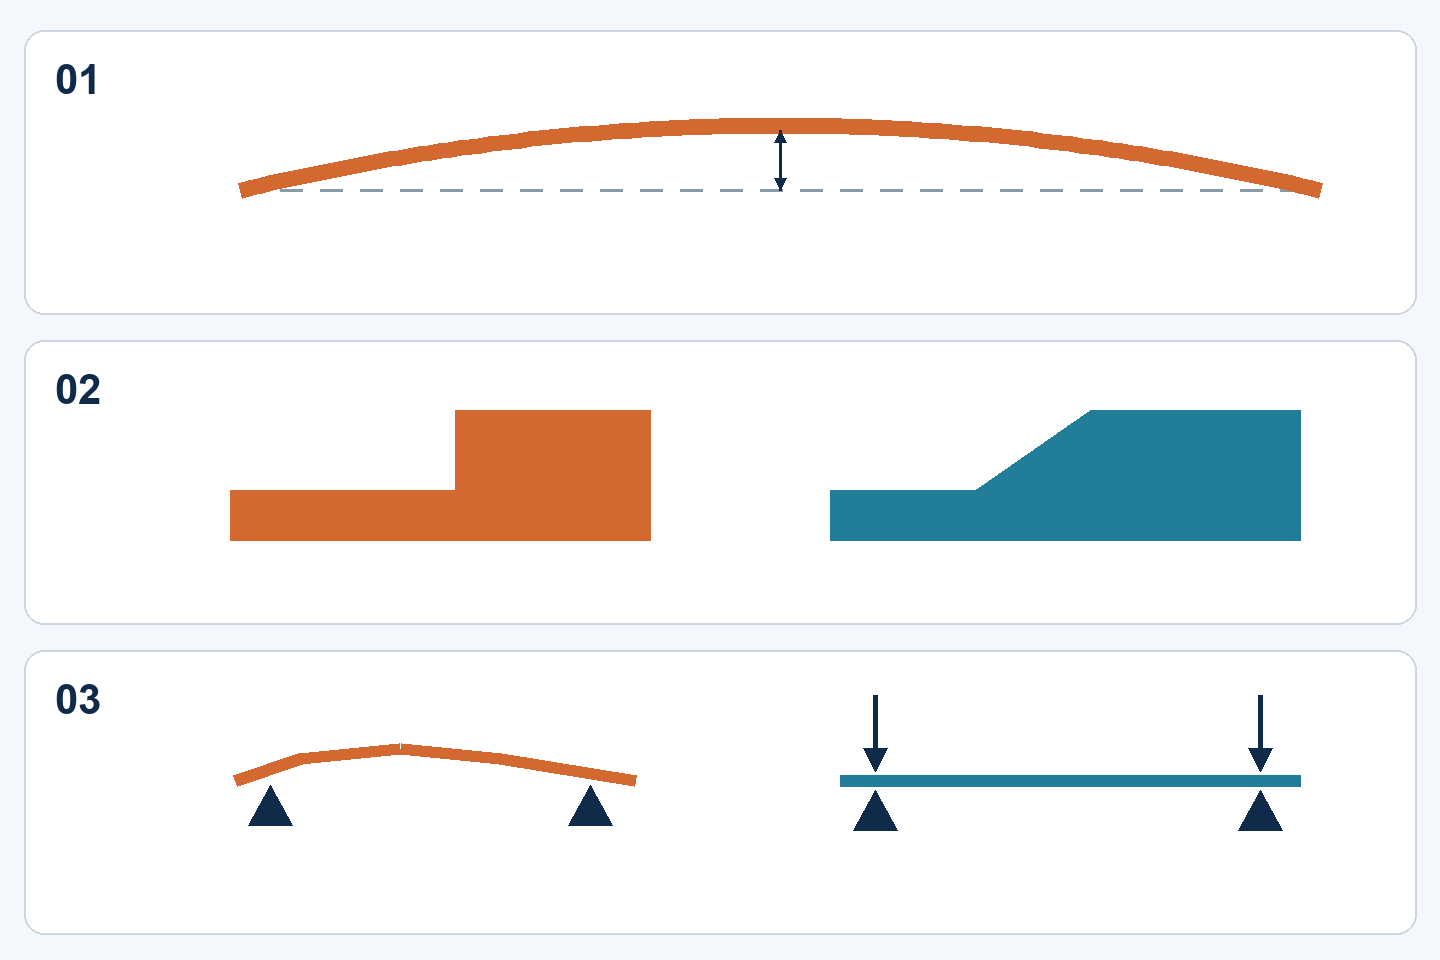
HP weist darauf hin, dass lange, dünne Geometrien und abrupte Querschnittswechsel einen ungleichmäßigen Schwund beim Abkühlen begünstigen können. Das gesamte Modell dicker zu machen ist keine Universallösung. Der Hersteller empfiehlt, Querschnittsübergänge zu prüfen, und warnt davor, große ebene Flächen unüberlegt mit Rippen zu versehen.
Drei getrennt zu betrachtende Fragen
1. Die erforderliche Anlage festlegen
Statt „das Teil muss gerade sein“ zu schreiben, markieren Sie die Anlagefläche und beschreiben Sie ihre Funktion. Drückt eine Abdeckung auf eine Dichtung? Führt eine Leiste ein Produkt? Muss eine Halterung mit mehreren voneinander entfernten Bohrungen übereinstimmen? Jede Situation erfordert ein anderes Abnahmekriterium. Ein Längenmaß allein definiert keine Ebenheitsanforderung.
Fügen Sie der Anfrage eine Ansicht mit markierter Fläche, die Befestigungspositionen und die Angabe bei, ob das Teil vor dem Verschrauben oder nach der Montage beurteilt wird. Geben Sie auf einer technischen Zeichnung die geometrische Anforderung und die erforderlichen Bezüge an. Vereinbaren Sie die zulässige Abweichung vor der Bestellung mit dem Fertiger, statt eine einzige Toleranz auf das gesamte Modell anzuwenden.
2. Konstruktionsvarianten nach ihrer Funktion vergleichen
Erstellen Sie eine Ausgangsversion und verändern Sie für einen Versuch nur ein Merkmal, etwa einen Querschnittsübergang oder die Befestigungsanordnung. Kennzeichnen Sie die Dateirevisionen. Verwenden Sie für beide Varianten dasselbe Mess- und Montageverfahren. So lässt sich beurteilen, ob die Änderung der konkreten Baugruppe hilft. Ein überzeugend aussehender Querschnitt allein reicht nicht für die Serienfreigabe.
Richten Sie ein Muster bei der Prüfung nicht gewaltsam gerade, wenn die Anforderung für den freien Zustand gilt. Soll das Teil in einer Aufnahme arbeiten, beschreiben Sie Auflagepunkte und Klemmung. Dokumentieren Sie das Ergebnis vor der Montage und im befestigten Zustand getrennt. So unterscheiden Sie die gelieferte Form vom Einfluss der Montage.
3. Die Prüfung vor der Kleinserie abstimmen
Erstellen Sie vor der Freigabe eine einfache Prüfkarte: Revisionsnummer, geprüfte Fläche, Auflage, Messmethode, Abnahmekriterium und Ergebnis des Montageversuchs. Halten Sie außerdem fest, ob nach dem Reinigen oder nach einer zusätzlichen Nachbearbeitung gemessen wird. Vergleichen Sie kein unbearbeitetes Muster mit einem nachbearbeiteten Teil, ohne diesen Unterschied zu dokumentieren.
Bei Teilen zum Abdichten, Führen oder Positionieren ersetzt die Übereinstimmung mit dem 3D-Modell keine Funktionsprüfung. Legen Sie fest, wer das Muster freigibt und welche Ergebnisse die Fertigung weiterer Teile erlauben. Lassen sich die Anforderungen nicht nachweisen, ändern Sie zuerst Konstruktion oder Prozess, statt ein ungeprüftes Teil zu vervielfältigen.
Was wird für Prüfung und Angebot benötigt?
Senden Sie Modell, Stückzahl, Anforderungszeichnung und ein Foto oder eine Skizze der Baugruppe. Markieren Sie kritische Flächen und geben Sie an, ob Sie ein Muster oder eine Serie benötigen. Eine Online-Kalkulation ist der Einstieg in die Fertigungsabstimmung; besondere Ebenheitsanforderungen und zusätzliche Prüfungen müssen vor der Produktion vereinbart werden.
Weiterführende Informationen
Eigenschaften und Grenzen von PA12
Modell zur Angebotsanfrage senden
Technische Quelle
HP — MJF-Konstruktionshinweise, geprüft am 16. November 2026
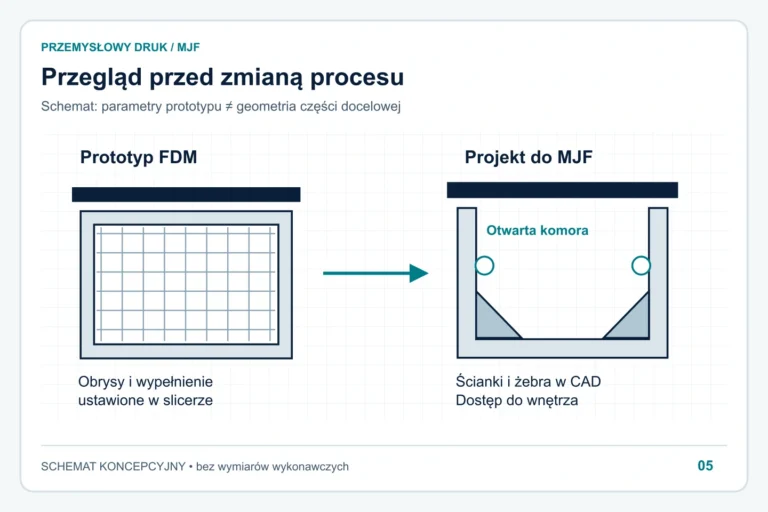
Der übrige Leitfaden beschreibt einen vorgeschlagenen Ablauf zur Abstimmung von Anforderungen und Prüfungen, keine Garantie für Prozesskennwerte. Die Grafik ist eine eigene schematische Erklärung und keine Dokumentation eines Kundenprojekts.