Masz prototyp FDM, który pasuje do urządzenia i działa podczas prób. Chcesz zamówić kolejne egzemplarze w MJF. To dobry moment na przegląd projektu: część sprawdzona w jednym materiale i sposobie wykonania jest wartościowym wzorcem, ale nie stanowi automatycznego zatwierdzenia wersji wykonanej inną technologią.
Nie chodzi o przebudowanie wszystkiego od początku. Warto zachować potwierdzone interfejsy, a ponownie ocenić miejsca zależne od sposobu druku: wewnętrzną strukturę, ścianki, połączenia, podziały i elementy sprężyste. Poniższa procedura pomaga przygotować pliki oraz próbkę poprzedzającą serię.
Zapisz, co naprawdę sprawdzono w prototypie
Przed zmianami wykonaj krótką listę wyników: zgodność z otoczeniem, dostęp do złączy, montaż śrub, działanie zatrzasku i zachowanie pod obciążeniem. Oddziel próbę na stole od dłuższej pracy w urządzeniu. Jeśli prototyp służył tylko do sprawdzenia obrysu, nie traktuj go jako potwierdzenia wytrzymałości ani odporności na temperaturę.
Zachowaj oznaczony egzemplarz i wersję pliku, z której powstał. Zapisz materiał filamentu, ustawienia mające znaczenie dla konstrukcji oraz orientację druku. Taki punkt odniesienia ułatwia zrozumienie, dlaczego pierwsza część była sztywna, podatna albo wymagała ręcznej korekty otworów. Poprawki wykonane pilnikiem też warto nanieść na dokumentację.
CAD i ustawienia slicera opisują różne rzeczy
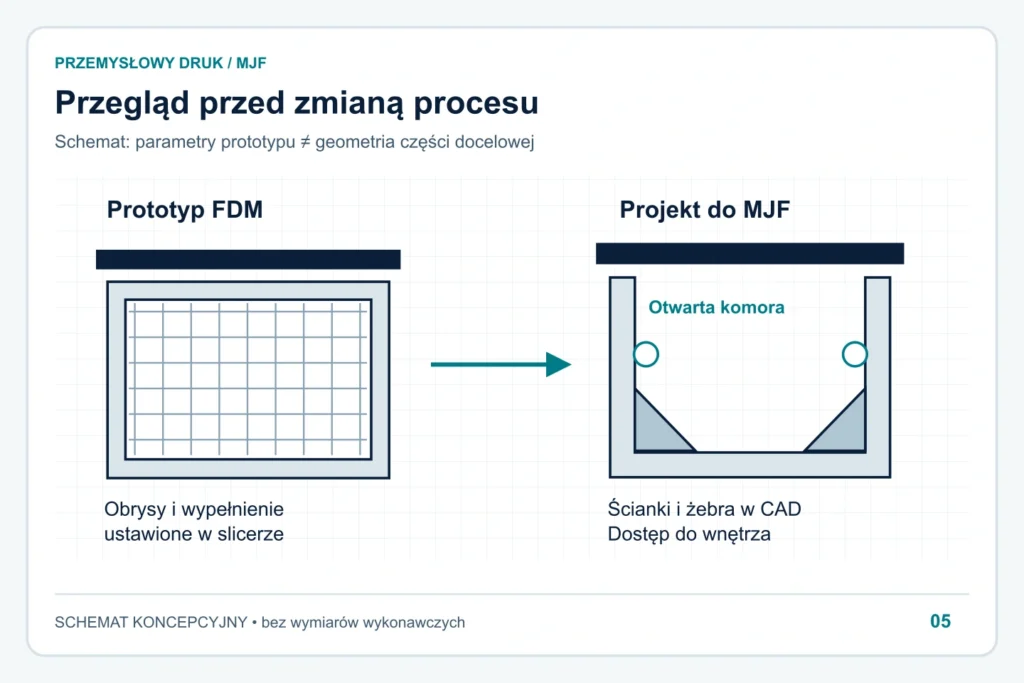
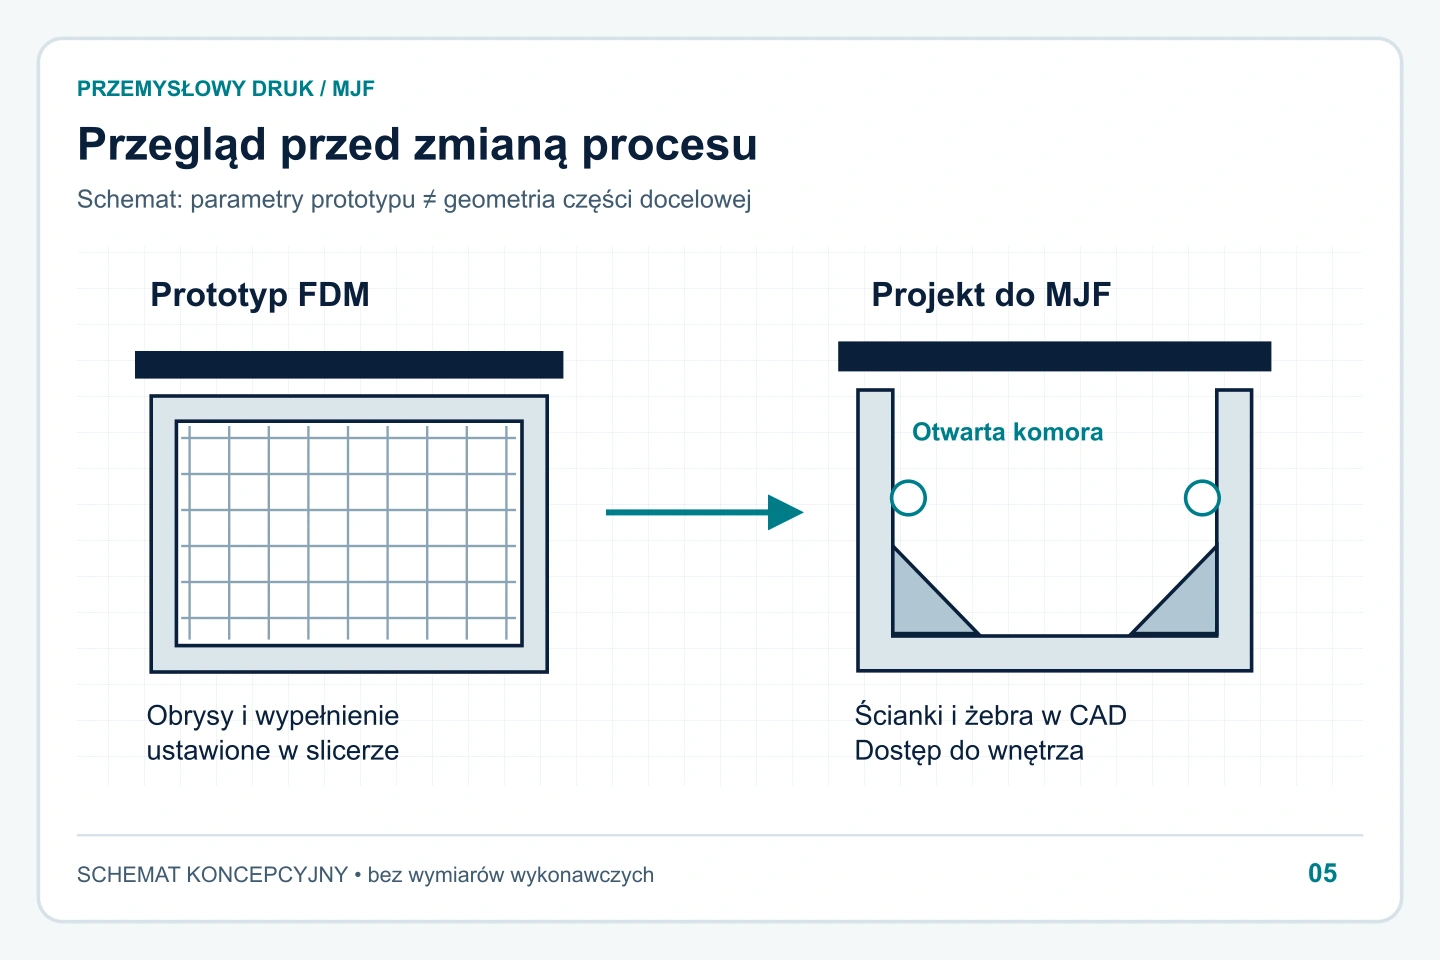
Model CAD może przedstawiać zamkniętą bryłę, podczas gdy prototyp FDM ma wewnątrz rzadkie wypełnienie i kilka obrysów. Dokumentacja PrusaSlicer opisuje wypełnienie oraz obrysy jako parametry przygotowania druku. [1] Wysłanie samego STL nie przenosi automatycznie tych ustawień do procesu MJF.
Dlatego nie należy zamawiać „takiego samego modelu, tylko w MJF” bez obejrzenia wnętrza. Jeśli potrzebne są rzeczywiste ścianki, żebra lub pusta komora, trzeba jasno zdefiniować ich geometrię w docelowym projekcie. Z kolei wypełnienie zapisane jako rzeczywista struktura w pliku jest już geometrią i wymaga osobnej oceny, w tym dostępu do oczyszczenia.
Przy porównywaniu rezultatów nie zakładaj, że podobna masa oznacza podobne zachowanie części. Inny materiał, przekrój i sposób przenoszenia sił zmieniają podstawę oceny. Różnice technologii omawia istniejący artykuł MJF, SLS i FDM — porównanie; tutaj skupiamy się na zmianach w konkretnym projekcie.
Przejrzyj cechy, które decydują o działaniu
Ścianki i żebra
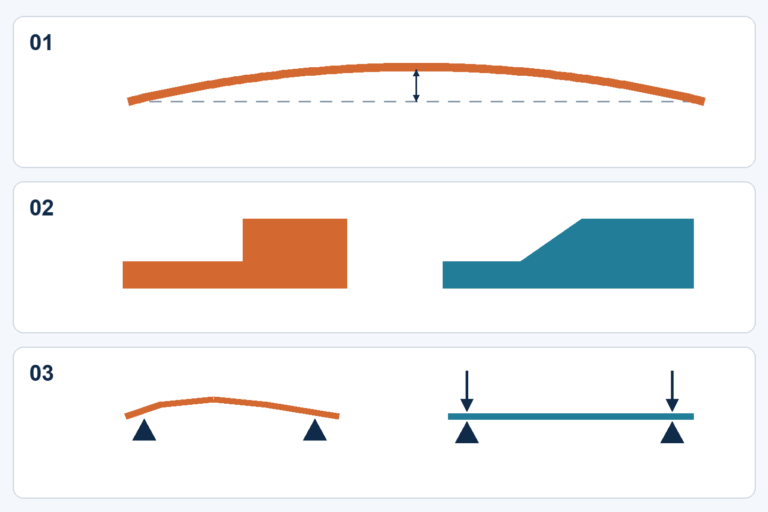
Sprawdź, które powierzchnie tworzą obudowę, a które przenoszą obciążenie. Nie pogrubiaj wszystkich ścianek jednakowo tylko dlatego, że zmieniasz technologię. Zastanów się, gdzie potrzebne jest podparcie, a gdzie materiał jedynie zajmuje miejsce. Długie, cienkie fragmenty i nagłe zmiany przekroju wymagają oceny wykonania; HP zwraca uwagę na ryzyko odkształceń takich geometrii. [2]
Otwory, zatrzaski i połączenia
Otwór rozwiercany ręcznie w prototypie powinien otrzymać docelowe wymaganie, zamiast pozostać nieudokumentowaną poprawką. Przy zatrzasku zapisz potrzebny ruch, dostęp do zwolnienia i liczbę planowanych użyć. Zmiana tworzywa wymaga ponownego sprawdzenia tej funkcji, nawet jeśli zewnętrzny kształt pozostaje identyczny. Oddziel cechy ustalające położenie od elementów odpowiadających za docisk.
Jeżeli stosujesz inserty, nakrętki lub tuleje, dołącz ich oznaczenia i sposób montażu. Przegląd powinien obejmować kompletny zespół, a nie sam wydruk. Praktyczne podejście do takich wymagań przedstawiamy w poradniku o pasowaniach PA12 i montażu.
Czy dotychczasowy podział nadal jest potrzebny
Prototyp bywa rozdzielony na kilka elementów, aby zmieścił się na stole FDM, ograniczyć podpory albo umożliwić korzystną orientację. Po zmianie procesu sprawdź, czy te powody nadal obowiązują. Połączenie części może ograniczyć liczbę śrub i miejsc składania, ale musi zachować możliwość oczyszczenia, montażu wyposażenia oraz serwisowania.
Dobrym pytaniem kontrolnym jest: co przestanie być dostępne po scaleniu? Może to być nakrętka, wnętrze kanału, gniazdo złącza albo powierzchnia wymagająca obróbki. Czasem warto połączyć tylko dwa elementy, pozostawiając osobną pokrywę. Mniejsza liczba części jest korzyścią wyłącznie wtedy, gdy cały zespół pozostaje wykonalny i obsługiwalny.
Pusta przestrzeń potrzebuje drogi oczyszczania
Jeśli zastępujesz masywną bryłę cienkościennym korpusem, obejrzyj wszystkie zamknięte komory. W MJF trzeba uwzględnić możliwość usunięcia luźnego proszku; HP opisuje to w zaleceniach dla pustych modeli. [2] Otwór musi mieć sens w całym układzie, a nie tylko występować gdziekolwiek na powierzchni.
W przeglądzie oznacz miejsca, do których będzie dostęp podczas oczyszczania i kontroli. Jeżeli otwór wymaga późniejszego zamknięcia, sposób zamknięcia również należy zaprojektować. Nie dodawaj ukrytych kanałów albo struktur wewnętrznych wyłącznie po to, aby upodobnić wnętrze do ustawienia slicera; każda taka geometria powinna mieć określoną funkcję.
Przykład koncepcyjny: obudowa sterownika
Załóżmy, że prototyp składa się z korpusu, przykręcanej podstawy i pokrywy. Podstawa powstała osobno ze względu na orientację FDM, a otwory pod śruby zostały dopasowane po wydruku. W przeglądzie wersji MJF rozważamy połączenie podstawy z korpusem, pozostawiając zdejmowaną pokrywę serwisową.
Zmiany obejmują rzeczywiste ścianki i podparcia w CAD, jednoznaczne wymagania otworów oraz miejsce na montaż elementów gwintowanych. Sprawdzamy, czy moduł elektroniki nadal można włożyć od góry i wyprowadzić jego złącza. Otwarta komora ułatwia ocenę czystości, ale wnęki przy mocowaniach nadal wymagają przeglądu. To przykład adaptacji, nie opis naszej realizacji ani gotowy model do produkcji.
Próbkę składamy z docelowymi elementami, a nie przypadkowymi zamiennikami. Ocena obejmuje spasowanie pokrywy, dostęp serwisowy i pracę w przewidzianym środowisku. Przyjmujemy również określony stan wykończenia, aby późniejsza zmiana powierzchni nie stała się niezauważoną zmianą konstrukcyjną.
Zatwierdź próbkę przed zamówieniem serii
Ustal, kto akceptuje geometrię, kto funkcję i jakie informacje wracają do wykonawcy. Zapis „jest dobrze” bez numeru rewizji utrudnia późniejsze zamówienia. Lepiej przygotować krótką listę sprawdzonych cech oraz korekt. Jeśli po próbie zmieniasz mocowanie, materiał albo zatrzask, oceń zakres koniecznego ponownego sprawdzenia.
Dane właściwości dotyczą konkretnej odmiany materiału i warunków badania, czego przykładem jest karta HP PA12. [3] Nie zastępują wyników użytkowania kompletnego zespołu. Dopiero ustalona wersja może stanowić podstawę powtarzalnej krótkiej serii.
Checklista plików do analizy
- Docelowy model, jego jednostki i numer rewizji; najlepiej także edytowalna geometria, jeśli ma być zmieniana.
- Zdjęcia działającego prototypu i lista wykonanych ręcznie korekt.
- Materiał oraz istotne ustawienia FDM, które pomagają zrozumieć prototyp.
- Geometria części współpracujących, numery śrub, insertów i złączy.
- Rysunek z cechami montażowymi oraz wymaganym sposobem oceny.
- Obciążenia, warunki pracy, wykończenie i oczekiwana liczba sztuk.
- Plan próbki: co należy sprawdzić i kto zatwierdzi wersję do serii.
Przygotujmy projekt do zmiany procesu
Wyślij model i informacje o sprawdzonym prototypie. Jeśli potrzebujesz zmian geometrii, zakres prac CAD można ustalić przed wykonaniem próbki.
Źródła i zakres informacji
- Prusa Research: Infill — ustawienia wypełnienia i ich odróżnienie od geometrii modelu.
- HP: How to design a 3D print model — geometrie podatne na odkształcenia i puste części.
- HP: karta HP 3D High Reusability PA12 (PDF, kopia dystrybutora) — właściwości konkretnego materiału w określonych badaniach.