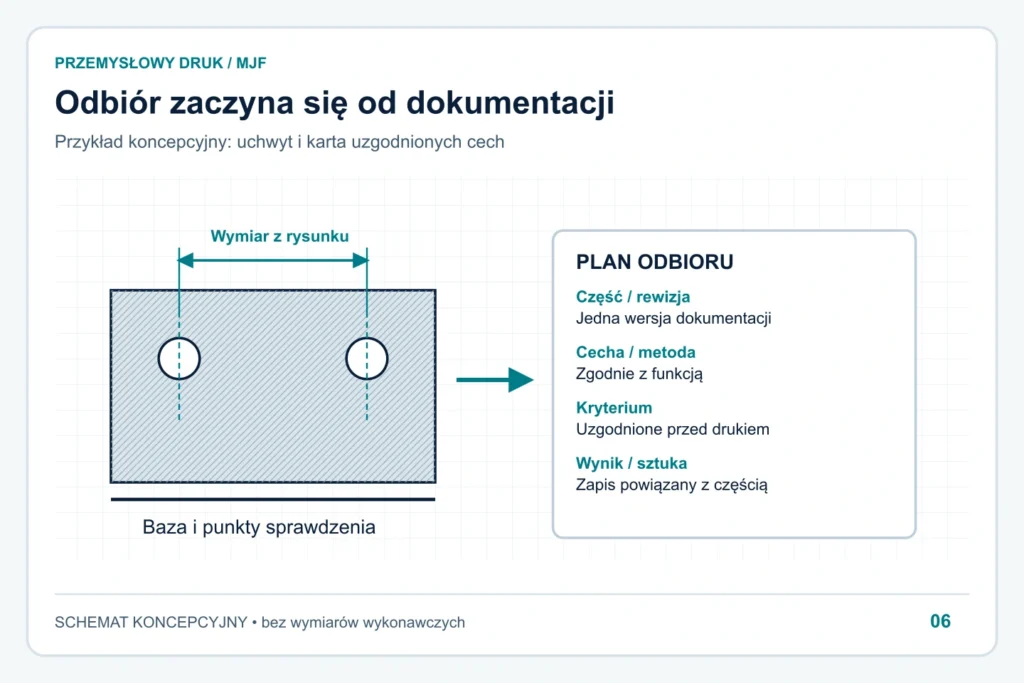
Dostawa jest kompletna, części wyglądają podobnie do poprzednich, ale podczas montażu pojawia się problem. Aby ograniczyć takie sytuacje, warto ustalić odbiór jeszcze przed zamówieniem: którą wersję wykonujemy, jakie cechy są ważne i jak sprawdzimy, czy partia spełnia uzgodnione wymagania.
Plan odbioru nie musi być rozbudowanym dokumentem. Powinien natomiast łączyć potrzeby konstruktora, zakupów i montażu. Poniższy przykład pomaga przygotować taki plan dla części MJF. Nie opisuje automatycznie oferowanej kontroli każdej sztuki ani określonego wyposażenia pomiarowego wykonawcy.
Jedna część, jedna obowiązująca rewizja
W zamówieniu podaj numer części, nazwę wariantu i rewizję. Model, rysunek i opis powinny wskazywać tę samą wersję. Jeżeli pliki sobie przeczą, rozstrzygnij rozbieżność przed wykonaniem. Data wiadomości albo nazwa „ostateczny_poprawiony” nie zastępują jednoznacznego oznaczenia dokumentacji.
Zapisz również jednostki, materiał i wymagane wykończenie. Dla części składanej z innymi elementami wskaż ich wersję lub numery katalogowe. W przeciwnym razie próba dopasowania może zostać przeprowadzona z innym złączem, tuleją lub obudową niż używane na produkcji. W zamówieniach obejmujących kilka wariantów przygotuj tabelę ilości i oznaczeń zamiast opisywać różnice wyłącznie w treści wiadomości.
Ustal, kto może zatwierdzić zmianę i gdzie zapisuje się decyzję. Jeśli konstruktor przesyła nowy model już po przyjęciu zamówienia, potrzebne jest potwierdzenie, od której partii obowiązuje. Nie zakładaj, że nowy załącznik automatycznie zastąpił wcześniejszy plik we wszystkich etapach pracy.
Wybierz cechy wynikające z funkcji
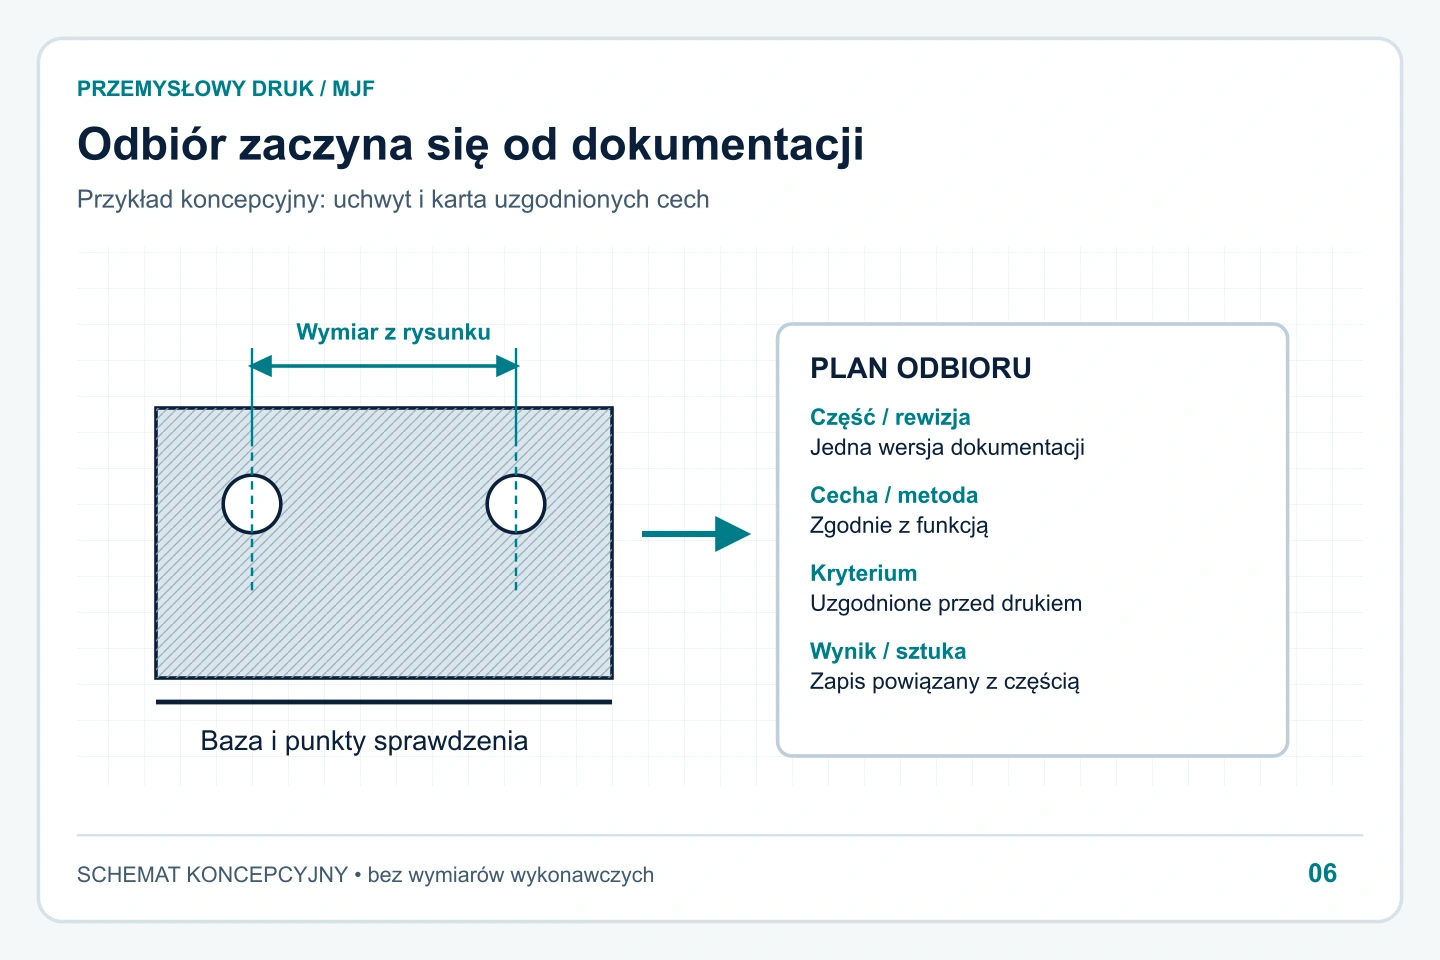
Lista kontrolna powinna odpowiadać na pytanie, dlaczego część może nie działać w zespole. Dla uchwytu będą to na przykład rozstaw mocowań, powierzchnia oparcia i przestrzeń na przewód. Dla pokrywy: możliwość zamknięcia, dostęp do śrub i zgodność z korpusem. Nie każda powierzchnia wymaga takiej samej dokładności.
HP w rozdziale o tolerowaniu podkreśla związek dopuszczalnych odchyłek z funkcją i współpracą części. [1] Praktycznym rozwinięciem jest oznaczenie na rysunku niewielkiej liczby cech krytycznych oraz wyjaśnienie ich znaczenia. Wymagania muszą być możliwe do sprawdzenia, a ich osiągalność należy uzgodnić przed drukiem, nie dopiero przy odbiorze.
Nie zamieniaj nominalnego wymiaru CAD w tolerancję przez dopisanie arbitralnego zakresu. Jeśli nie wiesz, jaki zakres jest potrzebny, pokaż współpracujący zespół i opisz funkcję. Pomocne informacje zawiera nasz poradnik o pasowaniach i montażu PA12.
Metodę pomiaru uzgodnij razem z kryterium
Ten sam element można ocenić wymiarowo albo funkcjonalnie, lecz te wyniki odpowiadają na różne pytania. Próba założenia na jeden egzemplarz urządzenia nie zastępuje pomiaru wszystkich wymaganych wymiarów. Z kolei zgodny pojedynczy wymiar nie dowodzi, że komplet części da się swobodnie złożyć.
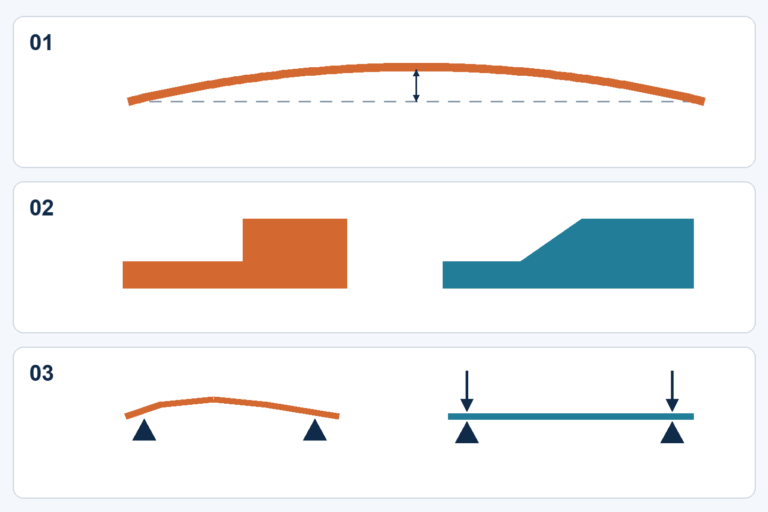
W planie wskaż bazę, punkty sprawdzenia i stan części: po jakim wykończeniu, z insertami czy bez nich. Dla elementów podatnych istotny jest sposób podparcia, aby sama metoda nie wymuszała oczekiwanego kształtu. Zakres przyrządów i możliwości wykonania pomiarów trzeba uzgodnić z wykonawcą; nie wynika on z samej nazwy procesu MJF.
Przykładowy plan odbioru
Poniższa tabela jest szablonem koncepcyjnym dla uchwytu z pokrywą. Wartości i zakres sprawdzania należy wpisać na podstawie dokumentacji oraz zastosowania. Puste kryterium nie staje się uzgodnione przez samo wysłanie tabeli.
Przesuń tabelę w bok, aby zobaczyć wszystkie kolumny.
| Cecha | Metoda sprawdzenia | Kryterium akceptacji | Zapis wyniku |
|---|---|---|---|
| Numer, rewizja i ilość | Porównanie oznaczeń z zamówieniem | Zgodność z wykazem wariantów | Lista ilości i stwierdzone różnice |
| Rozstaw mocowań | Uzgodniony pomiar względem wskazanej bazy | Wymiar i tolerancja z rysunku | Wartość, jednostka, identyfikator sztuki |
| Współpraca pokrywy | Montaż z określonym korpusem | Uzgodniony przebieg zamknięcia i otwarcia | Wynik próby i opis odchylenia |
| Powierzchnia widoczna | Oględziny w ustalonych warunkach | Opis lub zaakceptowany wzorzec | Ocena, ewentualnie zdjęcie miejsca |
| Insert lub inny element montażowy | Identyfikacja i uzgodniona próba | Dokumentacja połączenia | Typ elementu, wynik, oznaczenie części |
Do tabeli dopisz, ile sztuk obejmuje każda czynność, kto ją wykonuje i czy wynik ma towarzyszyć dostawie. Pomiar wybranych egzemplarzy i kontrola całej partii to różne zakresy pracy. Wybór zależy od konsekwencji niezgodności i uzgodnień; nie należy sugerować, że zwykłe zamówienie druku obejmuje automatycznie którykolwiek z tych wariantów.
Wygląd powierzchni też potrzebuje definicji
Określ, które strefy są widoczne po montażu. Dla powierzchni wewnętrznej ważniejsza może być czystość, a dla frontu obudowy jednolity wygląd. Jeśli stosujesz próbkę odniesienia, opisz, czy reprezentuje kolor, fakturę, spasowanie, czy kilka cech. Wzorzec nie zastępuje wymagań, których na nim nie da się ocenić.
Próbkę oznacz numerem i rewizją oraz zapisz datę akceptacji. Przechowuj ją w sposób ograniczający zmianę wyglądu lub uszkodzenie. Zdjęcia mogą pomóc w komunikacji, ale przy ocenie koloru trzeba pamiętać o różnicach oświetlenia i ekranów. Wątpliwości lepiej rozstrzygnąć na pierwszej próbce niż po wykonaniu kolejnej dostawy.
Oznaczenia i pakowanie wariantów
Dwa uchwyty różniące się niewielkim przesunięciem otworu mogą być trudne do odróżnienia na stanowisku. Ustal, czy identyfikacja ma znaleźć się na części, etykiecie opakowania czy obu. Jeśli oznaczenie ma być wykonane w modelu, sprawdź jego położenie i czytelność przed zatwierdzeniem pliku.
Przy zestawach określ skład kompletu i sposób rozdzielenia wariantów. Zapis wyniku kontroli powinien dać się połączyć z właściwą częścią lub uzgodnioną grupą sztuk. Bez tej relacji informacja „pomiar poprawny” jest mało użyteczna w razie problemu na montażu. Więcej o organizacji dostaw znajdziesz przy produkcji krótkoseryjnej.
Co zrobić, gdy kolejna partia się zmienia
Nowa geometria, odmiana materiału, sposób osadzenia insertu lub wykończenie wymagają przeglądu wcześniejszych ustaleń. Karta konkretnego HP PA12 pokazuje, że dane materiałowe mają określony zakres i warunki badania. [2] Akceptacji jednej konfiguracji nie należy bez sprawdzenia przenosić na inną.
Przygotuj listę zmian i wskaż, które funkcje mogą być dotknięte. Zmiana samego oznaczenia może wymagać tylko oceny czytelności i lokalnego wpływu geometrii; przesunięcie mocowania może wymagać ponownego montażu próbnego. To zakres do uzgodnienia, nie automatyczna reguła zwalniająca z kontroli.
W razie niezgodności odseparuj wskazane części i zapisz numer partii, rewizję, objaw oraz metodę sprawdzenia. Nie poprawiaj wszystkich egzemplarzy przed udokumentowaniem problemu. Wspólnie ustalcie dalsze postępowanie oraz ewentualną zmianę dokumentacji. Jeśli potrzebna jest dodatkowa obróbka otworów lub powierzchni, jej zakres powinien zostać formalnie uzgodniony.
Dołącz wymagania odbioru do zapytania
Prześlij model, rysunek z zaznaczonymi cechami krytycznymi i oczekiwany zakres kontroli. Wskaż potrzebę próbki, zapisów wyników i oznaczeń. Możliwość wykonania tych czynności oraz ich zakres potwierdzamy dla konkretnego zamówienia.
Źródła i zakres informacji
- HP MJF Handbook: Dimensional tolerancing (PDF, kopia rozdziału) — relacja tolerancji do funkcji i współpracy części.
- HP: karta HP 3D High Reusability PA12 (PDF, kopia dystrybutora) — dane odnoszące się do określonego materiału i metod badania.
Przykładowy plan odbioru jest autorską propozycją organizacji zamówienia. Nie stanowi deklaracji certyfikacji, wyposażenia ani standardowego raportowania firmy.