Linia działa poprawnie, dopóki nie pojawia się nowe opakowanie. Trzeba zmienić prowadzenie, pozycję produktu i kilka wkładek, a później ponownie ustawić stanowisko. Przy częstych zmianach asortymentu warto przyjrzeć się elementom formatowym: częściom, które dopasowują wspólną maszynę do konkretnego produktu. MJF może być jedną z metod ich wykonania.
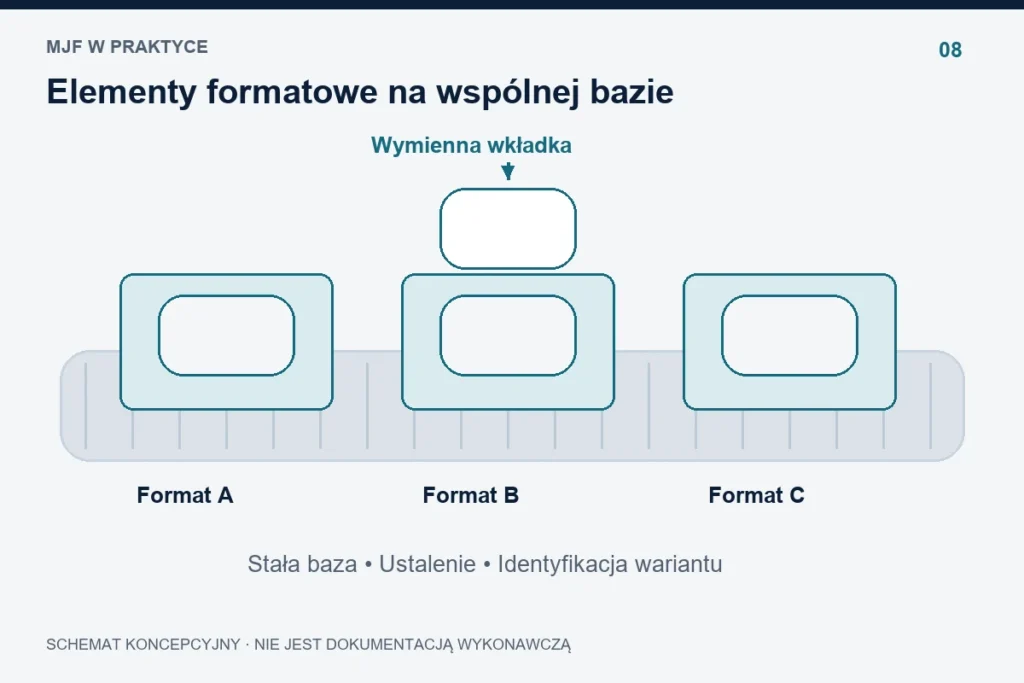
Schemat koncepcyjny opracowany do artykułu. Pokazuje funkcję części, bez skali; nie jest naszą realizacją ani dokumentacją wykonawczą.
Największą wartość daje tu zaprojektowanie całego przezbrojenia. Sam druk nie określa czasu zmiany formatu. Znaczenie mają bazy, sposób mocowania, identyfikacja części oraz kontrola pierwszych produktów po uruchomieniu.
Znajdź elementy, które zmieniają się z formatem
Gniazdo transportowe może ustalać położenie produktu na odcinku linii. Wkładka może podpierać opakowanie podczas zamykania. Adapter może przenosić istniejące mocowanie na inny rozstaw, a prowadnik ograniczać boczne przemieszczanie. Opis tych funkcji pomaga uniknąć projektowania każdej części od początku.
W koncepcji linii montażu niewielkich urządzeń wspólna paleta może otrzymywać różne wkładki. Każda ustala inny korpus, ale interfejs do palety pozostaje ten sam. Trzeba przewidzieć dostęp narzędzia i miejsce na czujnik obecności. Wkładka nie może zasłaniać powierzchni, na której później wykonywana jest operacja.
Przy opakowaniach o delikatnej powierzchni należy ocenić kontakt i czyszczenie. Geometria, która dobrze prowadzi czysty produkt podczas pojedynczej próby, może zbierać pył lub pozostawiać ślady po dłuższej pracy. Powierzchnie narażone na zużycie warto potraktować jako oddzielny obszar projektu.
HP APCC: co pakowano i co wykonano?
Studium HP Americas Product Completion Center dotyczy centrum w Richmond w Wirginii, pakującego materiały eksploatacyjne HP Inkjet. Opisuje użycie MJF na HP Jet Fusion 4200 z HP 3D High Reusability PA12 do części przenośników, osprzętu robotów, części zamiennych i przyrządów.
W konkretnym przykładzie wkładek linii pakującej Sprocket Media źródło podaje skrócenie przezbrojenia z 1,5–2 godzin do 30 minut. Wynik łączy się z projektem wkładek i sposobem pracy tej linii. Nie dotyczy pakowania żywności, nie jest terminem wykonania wydruków i nie stanowi obietnicy podobnego efektu na dowolnym stanowisku.
Praktyczna lekcja z tego zewnętrznego wdrożenia jest organizacyjna: warto szukać części związanych z częstymi zmianami produktu i oceniać je razem z procedurą wymiany. Samo przepisanie wyniku procentowego do innego zakładu nie mówi nic o jego warunkach.
Wspólna baza i wymienna geometria
Ustal, które cechy stanowiska mają pozostać stałe. Mogą to być położenie osi, rozstaw mocowań albo płaszczyzna odniesienia. Wariant produktu powinien zmieniać strefę kontaktu, o ile nie zmienia wymagań całego procesu. Dzięki temu w dokumentacji da się oddzielić część wspólną od rodziny elementów formatowych.
Mocowanie musi pozwalać na jednoznaczne osadzenie. Jeśli po założeniu wkładki trzeba ponownie ustawiać wszystkie osie, korzyść z wymienności jest ograniczona. W zależności od projektu można przewidzieć elementy ustalające i metalowe tuleje. Ich rozmieszczenie, tolerancje oraz dodatkową obróbkę należy uzgodnić przed drukiem.
Nie integruj automatycznie całego zespołu. Wymienny fragment prowadnika może zużywać się szybciej niż jego adapter. Osobna końcówka może być łatwiejsza do magazynowania i wymiany. Integracja funkcji jest korzystna wtedy, gdy upraszcza montaż i eksploatację, a nie tylko zmniejsza liczbę pozycji na rysunku.
Tarcie, zużycie i kontakt z produktem
Przy prowadzeniu produktu trzeba znać materiał powierzchni współpracującej, prędkość, nacisk i obecność zanieczyszczeń. MJF PA12 nie jest automatycznym zamiennikiem tworzywa ślizgowego dobranego do konkretnej pary ciernej. Warto rozważyć konstrukcję mieszaną: drukowany adapter i osobną powierzchnię roboczą, jeśli taki układ odpowiada wymaganiom.
Proces czyszczenia powinien być częścią specyfikacji. Podaj preparaty, stężenia, temperaturę i częstotliwość. Uwzględnij możliwość wysuszenia kieszeni oraz brak miejsc, do których nie dociera stosowana metoda mycia. Powierzchnia i ewentualna obróbka wpływają na zachowanie części, dlatego próbę trzeba przeprowadzić dla wersji docelowej.
Nie należy zakładać automatycznego dopuszczenia standardowego wydruku do kontaktu z żywnością. Najpierw trzeba ustalić rodzaj kontaktu, wymagania i potrzebną dokumentację konkretnego rozwiązania. Element prowadzący zamknięte opakowanie i część dotykająca produktu spożywczego mogą podlegać różnym wymaganiom. Zakres oceny musi zostać ustalony przed zamówieniem.
Oznaczenie wariantu jest częścią konstrukcji
Na wkładce warto przewidzieć czytelny numer formatu i rewizję. Oznaczenie powinno być widoczne po zamontowaniu albo w miejscu kontroli przed założeniem. Nie opieraj identyfikacji wyłącznie na podobieństwie kształtu. W magazynie przyrządów części łatwo pomieszać, szczególnie jeśli różnice dotyczą tylko głębokości gniazda.
Przygotuj kartę przezbrojenia ze zdjęciem kompletu i listą punktów sprawdzenia. Po zmianie formatu operator powinien wiedzieć, czy wymienia dwie wkładki, czy także adapter czujnika. Jeśli pomyłka jest prawdopodobna, rozważ mechaniczne rozróżnienie wariantów. Druk daje możliwość umieszczenia takiej cechy w modelu, ale jej skuteczność trzeba sprawdzić w obsłudze.
Jak mierzyć efekt próby?
Zapisz czas całej operacji: zatrzymania, demontażu, czyszczenia, montażu, regulacji i kontroli pierwszego produktu. Oddziel pracę wykonywaną na zatrzymanej linii od przygotowania, które można zrobić wcześniej. Dzięki temu będzie wiadomo, czy nowa wkładka skraca przestój, czy tylko jedną czynność.
Oceń także jakość prowadzenia, ślady na produkcie, dostęp do czyszczenia i zużycie po uzgodnionej liczbie cykli. Jeżeli wynik nie jest zadowalający, poprawiaj konkretną cechę, zamiast od razu zmieniać cały materiał. Zachowaj numer rewizji części użytej podczas próby.
Co przesłać do wyceny elementu formatowego?
Potrzebny jest model produktu i jego wariantów, model lub wymiary interfejsu maszyny, opis operacji oraz liczba sztuk. Dodaj prędkość, nacisk, temperaturę, wymagania czyszczenia i rodzaj kontaktu z produktem. Wskaż elementy zużywalne i to, co ma pozostać wspólne dla następnych formatów.
Porównaj MJF z obróbką płyty, elementami katalogowymi i innymi procesami dla tej samej funkcji. Nasza oferta dla automatyki oraz fikstur obejmuje punkt wyjścia do rozmowy o takich częściach. Prace projektowe i dodatkowe operacje wymagają indywidualnego uzgodnienia.
Opisz produkt i zmianę formatu
Prześlij modele produktu, warianty i interfejs mocowania do maszyny. Podaj parametry pracy, kontakt z produktem i sposób czyszczenia. Zaznacz, które operacje dziś wydłużają przezbrojenie i jak planujesz sprawdzić nową część.
Gotowy model standardowej części skieruj do wyceny MJF. Projekt, pasowania, dodatkową obróbkę lub wymagania odbiorowe zgłoś indywidualnie — ich zakres wymaga potwierdzenia w ofercie.
Źródła i dalsza lektura
Przykłady zewnętrzne opisano na podstawie wskazanych publikacji. Wskazówki projektowe służą przygotowaniu wymagań konkretnej części. Aktualny zakres naszej usługi: MJF i PA12. Opracowanie: 18 października 2026.