„Czarna, gładka część” to za mało, aby jednoznacznie zamówić wykończenie wydruku. Inne wymagania ma ukryta prowadnica przewodu, inne obudowa widoczna dla użytkownika, a jeszcze inne otwór współpracujący z metalową tuleją. W zapytaniu warto najpierw opisać oczekiwany efekt, a potem dobrać operacje.
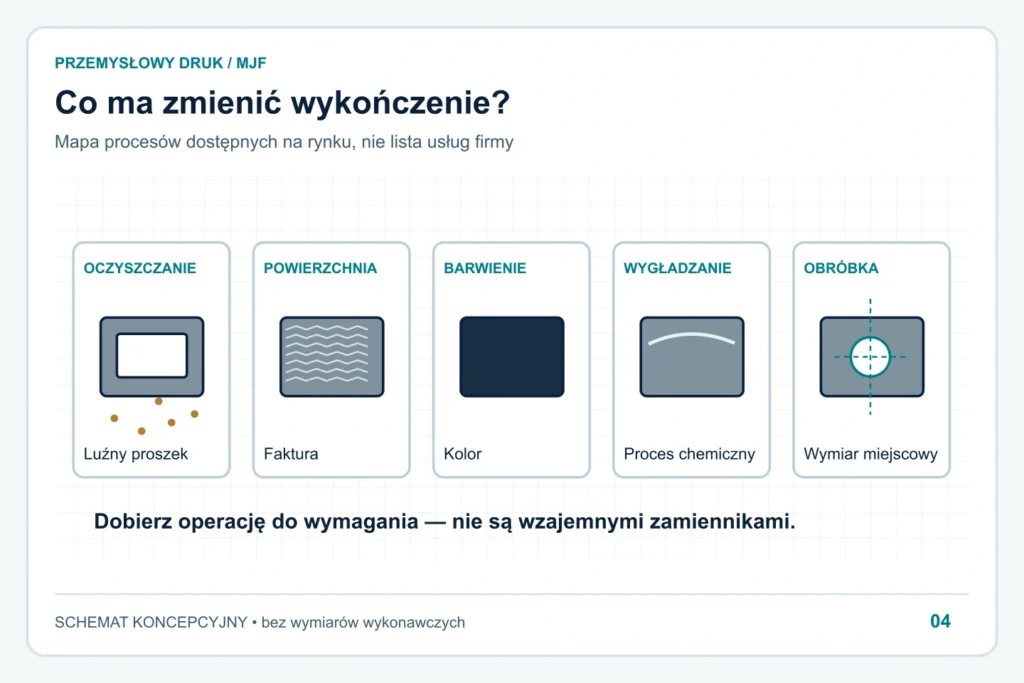
Usuwanie proszku, zmiana faktury, barwienie i obróbka powierzchni montażowej rozwiązują różne problemy. Nie należy traktować ich jako kolejnych nazw tej samej usługi. Poniższy poradnik porządkuje procesy stosowane na rynku i wskazuje, co uzgodnić przed wykonaniem części MJF.
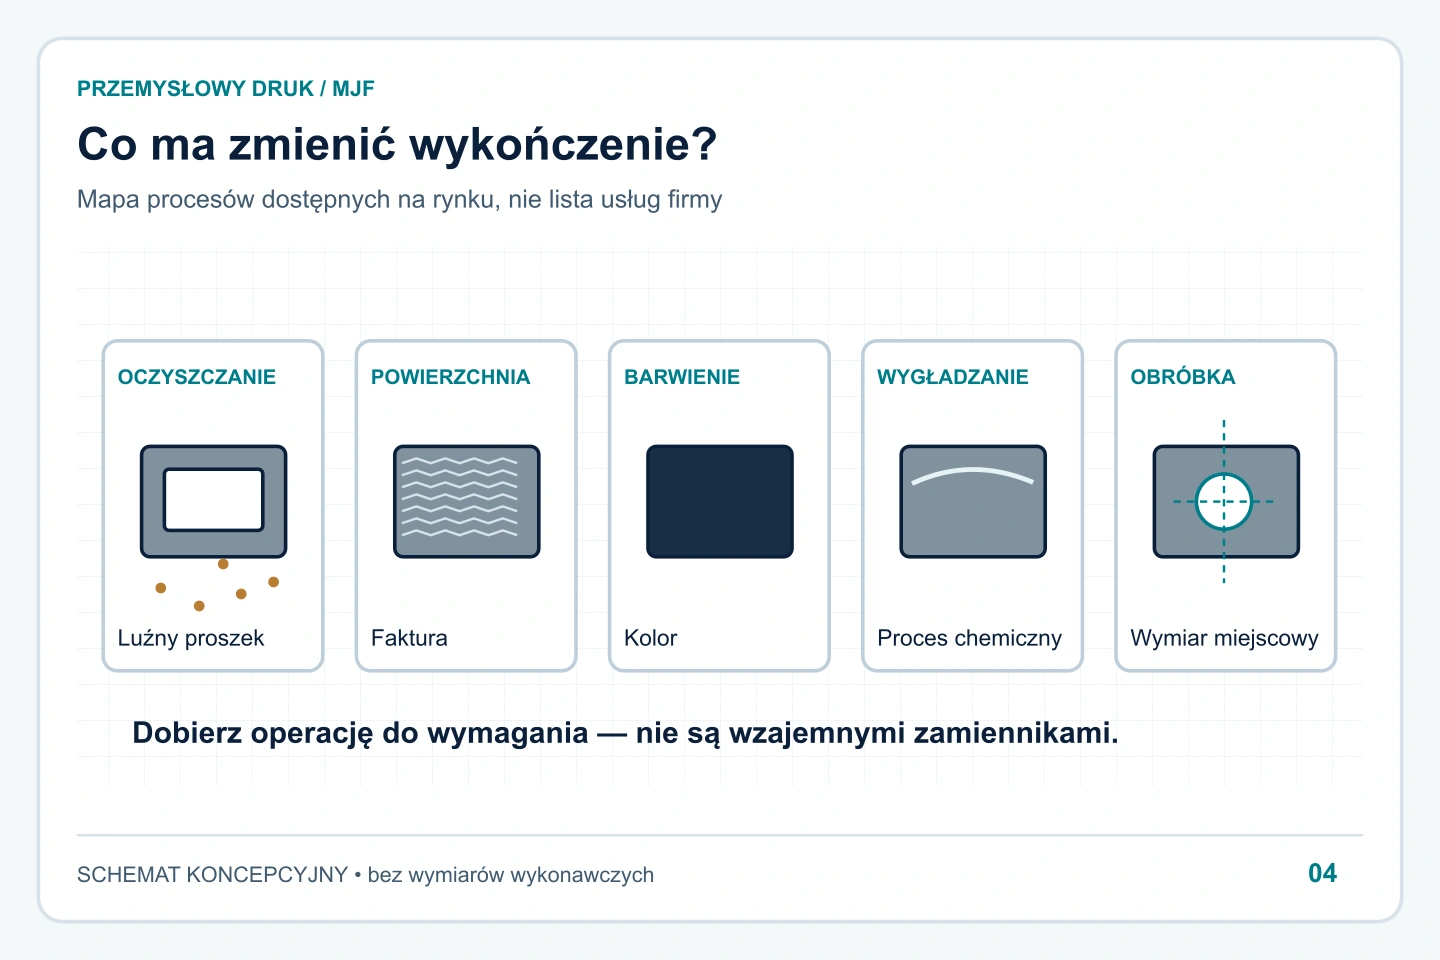
Pięć operacji, pięć różnych celów
Usuwanie pozostałości proszku
Oczyszczenie jest potrzebne, aby usunąć luźny materiał pozostały po procesie. W projekcie z kieszeniami, kanałami lub pustymi przestrzeniami liczy się dostęp do ich wnętrza. HP omawia zależność między pustą geometrią a możliwością wyprowadzenia proszku. [1] Nie można przyjąć, że czysty zewnętrzny obrys potwierdza równie dobre oczyszczenie zakrytej komory.
Dla zakupów oznacza to konieczność opisania miejsc szczególnie istotnych: wnętrza obudowy elektroniki, drogi powietrza albo powierzchni stykających się z innymi elementami. Jeżeli wymaganie dotyczy czystości technicznej, potrzebne są uzgodnione kryteria i metoda sprawdzenia. Samo słowo „oczyszczony” nie definiuje takiego poziomu.
Wygładzanie mechaniczne — jednolita, satynowa powierzchnia
W procesie DyeMansion PolyShot Surfacing (PSS) powierzchnię obrabia strumień specjalnego medium. To etap wykańczania, który należy odróżnić od samego usuwania proszku. Celem jest ujednolicenie faktury, poprawa odczucia w dotyku i uzyskanie satynowego lub lekko połyskującego wyglądu. Proces może także przygotować powierzchnię do bardziej równomiernego barwienia. [3]
Takie wykończenie warto rozważyć dla widocznych obudów, uchwytów i osłon, gdy zależy nam na spójnym wyglądzie serii. Nie jest to frezowanie do wymiaru ani nakładanie lakieru. Nie należy oczekiwać lustrzanego połysku tylko dlatego, że część została wygładzona mechanicznie.
W zapytaniu zaznacz drobne napisy, cienkie wypustki i powierzchnie współpracujące z innymi częściami. Na próbce oceń efekt w tych miejscach, a nie tylko na największej płaskiej ściance. Głębokie wnęki i wąskie kanały wymagają osobnej oceny dostępu medium.
Barwienie
Barwienie dotyczy koloru. Nie zastępuje ustalenia chropowatości, tolerancji ani wymagań szczelności. W ofercie procesów DyeMansion kolorowanie występuje osobno od przygotowania powierzchni. [2] Przy oczekiwanej barwie istotny jest także materiał wejściowy i uzgodniony sposób oceny gotowego efektu.
Jeśli obudowy mają stać obok siebie, opisz potrzebę spójności między elementami i kolejnymi partiami. Zdjęcie przesłane telefonem może pokazać kierunek, lecz nie powinno być jedynym wzorcem koloru. Przy wymagającym projekcie lepiej ustalić fizyczną próbkę, oświetlenie oceny i akceptowany zakres różnic niż oczekiwać zgodności z dowolnym ekranem.
Wygładzanie chemiczne — działanie par rozpuszczalnika
W technologii DyeMansion VaporFuse Surfacing (VFS) kontrolowane pary rozpuszczalnika oddziałują na zewnętrzną warstwę tworzywa. Powierzchnia ulega wygładzeniu, a po usunięciu środka procesowego ponownie się utwardza. Nie jest to powłoka wypełniająca nierówności. Proces zmienia samą powierzchnię wydruku. [4]
Można uzyskać mniej szorstką, bardziej zamkniętą powierzchnię, łatwiejszą do mycia i wizualnie zbliżoną do części formowanych wtryskowo. Stopień wygładzenia dobiera się do materiału i geometrii; efekt nie musi oznaczać wysokiego połysku. W odpowiednich warunkach proces może obejmować również dostępne kanały wewnętrzne. [4]
To kierunek do rozważenia dla obudów często dotykanych lub czyszczonych oraz elementów, dla których surowa faktura jest niepożądana. Przy kanałach, pokrywach i gniazdach uszczelek należy sprawdzić gotową część w docelowych warunkach. Gładki wygląd nie jest sam w sobie potwierdzeniem szczelności kompletnego zespołu.
Obróbka otworów i powierzchni montażowych
Gdy celem jest konkretne dopasowanie, właściwym tematem może być wiercenie, frezowanie albo inna uzgodniona obróbka wybranego miejsca. Potrzebny jest rysunek z wymaganiami, sposób bazowania i ocena możliwości zamocowania wydruku. Obróbka wskazanej powierzchni nie oznacza automatycznie wykończenia całej części do tego samego standardu wizualnego.
Jaką strukturę powierzchni można uzyskać?
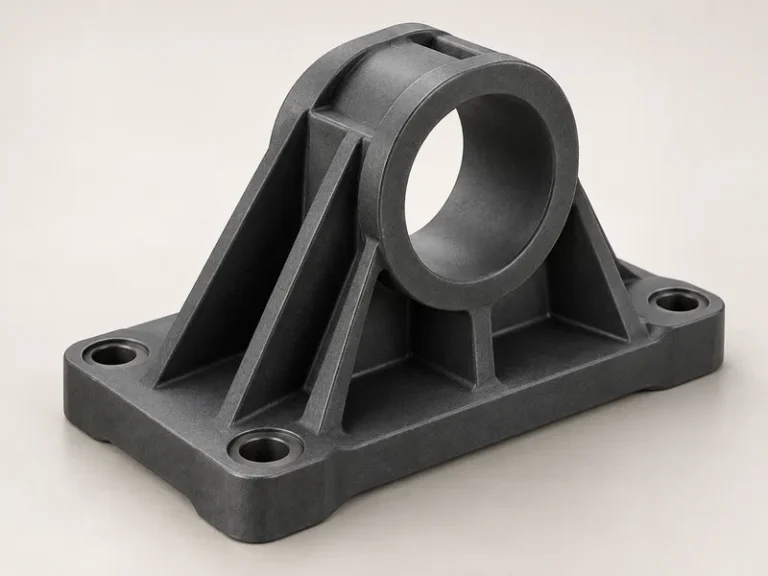
W tym porównaniu „struktura” oznacza fakturę powierzchni, a nie wewnętrzną kratownicę czy wypełnienie modelu. Po oczyszczeniu wydruk MJF zachowuje charakterystyczny drobnoziarnisty, matowy wygląd. Wykańczanie mechaniczne pozwala uzyskać bardziej jednolitą, satynową fakturę. Wygładzanie chemiczne służy mocniejszej zmianie powierzchni w kierunku gładkiego, bardziej zamkniętego wykończenia. Są to kierunki efektu, a nie trzy sztywne klasy jakości.
Kolor, połysk i chropowatość opisuj osobno. Czarny element może nadal być szorstki, a wygładzony element nie musi być czarny. Jeśli zależy Ci na konkretnym wyglądzie, najlepszym punktem odniesienia jest zatwierdzona próbka z tego samego materiału i procesu. Schemat w artykule pokazuje różnice między operacjami; nie zastępuje zdjęć ani pomiaru rzeczywistych powierzchni.
Czy wygładzanie zwiększa dokładność wydruku?
Gładkość powierzchni i dokładność wymiarowa to różne wymagania. Wygładzanie nie koryguje automatycznie rozstawu otworów, wypaczenia ścianki ani błędów modelu. Przy procesie chemicznym intensywność obróbki trzeba dobrać również pod kątem zachowania drobnych detali i wymiarów. [4]
Zatrzaski, otwory pasowane, cienkie krawędzie i gniazda uszczelek oznacz przed wyceną. Dla istotnych wymiarów ustal odbiór po finalnym wykończeniu. Jeśli potrzebna jest miejscowa obróbka otworu, zaplanuj ją razem z pozostałymi etapami, zamiast zakładać, że samo wygładzanie zapewni wymagane pasowanie. Więcej przykładów zawiera poradnik o luzach i tolerancjach MJF.
Jak przełożyć oczekiwany efekt na zapytanie
Przesuń tabelę w bok, aby zobaczyć wszystkie kolumny.
| Oczekiwany efekt | Proces do rozważenia | Co uzgodnić przed zamówieniem |
|---|---|---|
| Brak luźnego proszku w dostępnych wnękach | Oczyszczanie | Dostęp, strefy istotne i kryterium czystości |
| Bardziej jednolita faktura | Wykańczanie mechaniczne | Próbka, krawędzie i dostępne powierzchnie |
| Określony kolor obudowy | Barwienie | Materiał, wzorzec, zgodność elementów i dostępność usługi |
| Zmiana faktury metodą chemiczną | Wygładzanie chemiczne lub parowe | Kompatybilność, wpływ na detale i dostępność procesu |
| Wymagane dopasowanie powierzchni | Obróbka miejscowa | Rysunek, baza, naddatek, tolerancja i kontrola |
Nie trzeba wpisywać do zamówienia wszystkich wymienionych operacji. Wybierz te, które wynikają z funkcji. Nadmiernie ogólny zapis „pełne wykończenie” utrudnia porównanie ofert, ponieważ dostawcy mogą rozumieć go inaczej. Korzystniejsze jest wskazanie wymagania i wspólne ustalenie, które etapy są potrzebne.
Trzy sytuacje zakupowe
Część ukryta wewnątrz maszyny
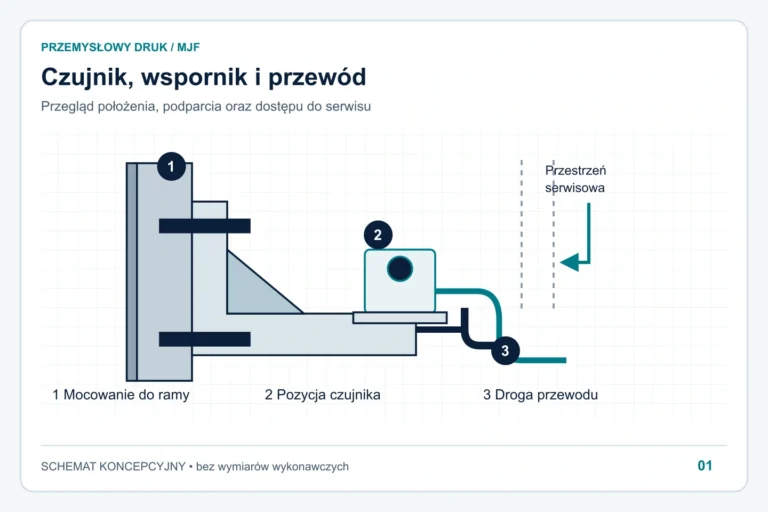
Dla prowadnicy wiązki priorytetem mogą być oczyszczenie, brak problematycznych krawędzi w strefie przewodu i poprawny montaż. Jednolity kolor wszystkich niewidocznych powierzchni bywa drugorzędny. Zaznacz obszary kontaktu z przewodem i pokaż sposób jego układania. To pozwoli skupić wymagania na funkcji, zamiast dopłacać za efekt wizualny nieistotny w urządzeniu.
Widoczna obudowa urządzenia
Tutaj określ powierzchnie widoczne dla użytkownika, kierunek oglądania i sąsiednie elementy. Na próbce oceń fakturę, barwę, napisy oraz krawędzie. Jeśli obudowa jest rozdzielona na pokrywę i korpus, sprawdź ich wygląd razem. Dobór operacji warto zakończyć przed oceną finalnego pasowania, aby późniejsza zmiana wykończenia nie unieważniła zatwierdzenia.
Element z ważną powierzchnią montażową
W uchwycie mocowanym do metalowej płyty ważniejsza od koloru może być określona relacja otworów i powierzchni oparcia. Na rysunku oznacz bazę, wymagany wymiar oraz stan, w którym odbywa się odbiór. Ustal, czy obróbka następuje przed innymi etapami, czy po nich. To przykład koncepcyjny organizacji zamówienia, nie obietnica osiągnięcia dowolnej dokładności.
Co rzeczywiście obejmuje oferta Przemysłowego Druku
Na stronie firmy opisane są gwintowanie, montaż insertów, wiercenie i wykańczanie otworów oraz toczenie i frezowanie, zależnie od geometrii i uzgodnień. Szczegóły znajdują się w ofercie obróbki wydruków 3D. Zakres dodatkowych prac należy określić indywidualnie; nie należy zakładać ich w standardowej cenie samego druku.
W projektach wymagających wykończenia uwzględniamy wygładzanie mechaniczne i chemiczne z wykorzystaniem technologii DyeMansion. Dobieramy zakres do materiału, geometrii i oczekiwanego efektu. Prześlij model oraz wymagania dotyczące powierzchni i pasowań — konkretny proces, próbkę, cenę i termin ustalimy w ofercie. Barwienie określ jako osobne wymaganie, jeśli jest potrzebne.
Opisz efekt, który ma spełniać część
Prześlij model, oznacz powierzchnie widoczne i montażowe oraz dołącz wzorzec, jeśli go masz. Pomocne są poradniki o materiale PA12 i pasowaniach. Dla projektu wymagającego wykończenia wyślij wymagania razem z plikami.
Źródła i zakres informacji
- HP: How to design a 3D print model — puste geometrie i dostęp do usuwania proszku.
- DyeMansion: Our 3D Printing Post-Processing Technology — rozróżnienie czyszczenia, mechanicznego i chemicznego wykańczania oraz barwienia.
- DyeMansion — mechaniczne wykańczanie PolyShot Surfacing.
- DyeMansion — chemiczne wygładzanie VaporFuse Surfacing.